


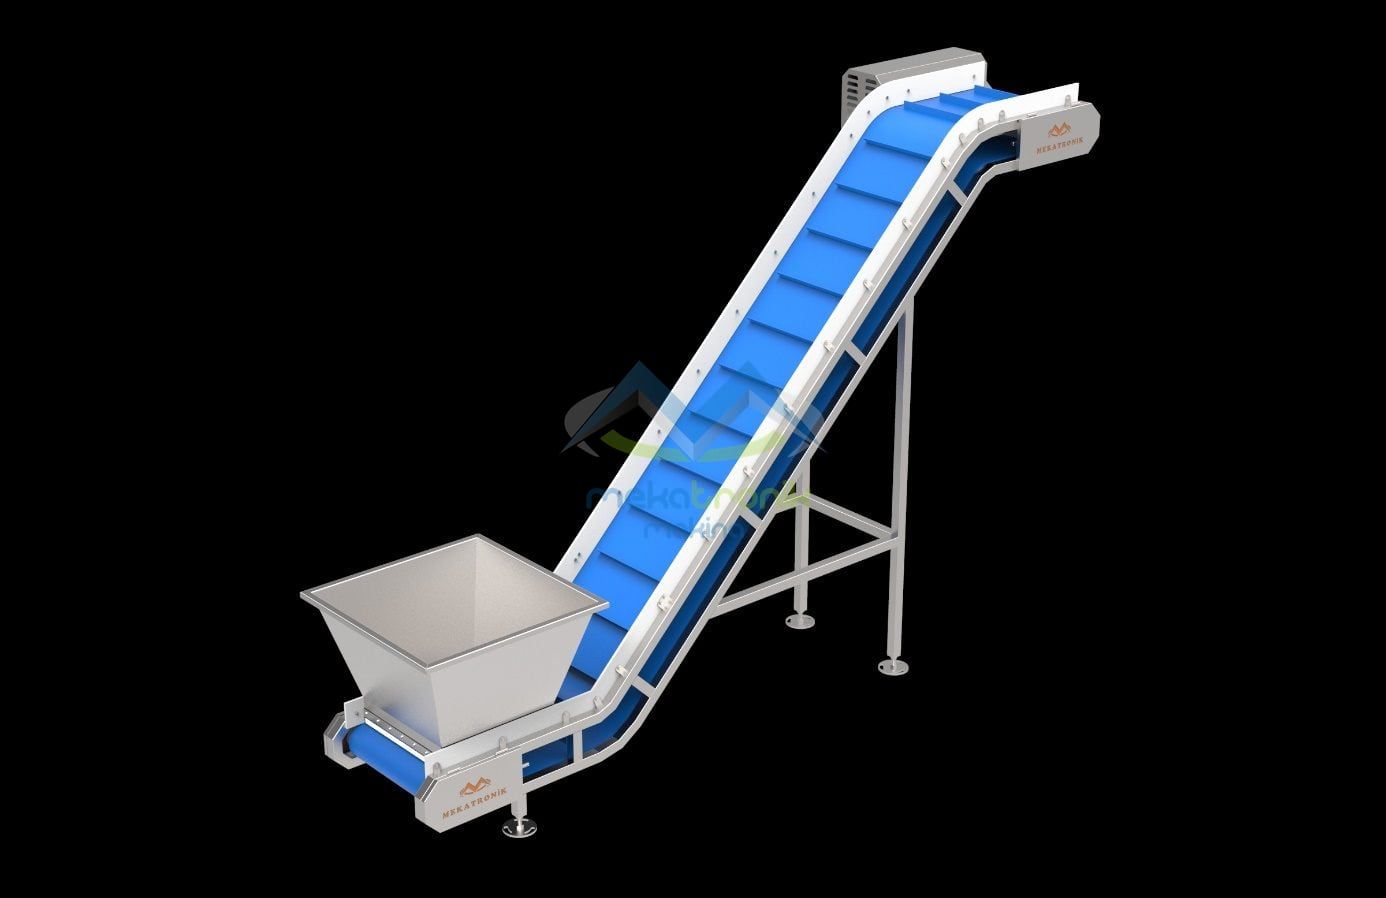
Bir hattın kapasitesi en güçlü makinesine göre değil, en zayıf halkasına göre belirlenir. Kuru kayısı işleme hattında yıkama, boylama ve dolum istasyonları art arda çalıştığı için biri yavaşsa diğerleri bekler. Bu yazı istasyonların birbirine nasıl denkleştirildiğini anlatıyor.
01
Kapasite dengesi neden hat tasarımının ilk sorusudur?
Kayısı hattı yıkama, boyutlandırma, kesme ve dolum alt hatlarından oluşur. Ürün bunlardan sırayla geçer. Yıkama bölümü ne kadar ürün hazırlıyorsa boylama bölümü onu karşılayabilmeli, dolum bölümü de boylamadan gelen ürünü biriktirmeden alabilmelidir. Aksi halde araya ürün yığılır, yıkanmış ürün bekler ya da bir makine boş çalışır.
Bu yüzden hat, tek tek makine seçilerek değil, hedef kapasiteden geriye doğru kurgulanır. Ürünün çıkacağı şekil ve ebat ile hedef üretim kapasitesi projede belirlenir; kesin değerler teklifte netleşir.
02
Yıkama bölümünde kapasiteyi ne sınırlar?
Yıkama hattı çuval kaldırma vinciyle başlar, dengeli besleme dozajı ve sulu topan blok açma konveyöründen geçer; ardından fırçalı yıkama, jakuzi ve su atma sarsağı gelir. Bu zincirde sınırlayıcı unsur genellikle ürünün suda kalma ihtiyacıdır: blok açma ve jakuzi aşamalarında ürünün yeterince temas süresi bulması gerekir.
Beslemenin düzenli olması burada belirleyicidir. Çuvaldan ürün düzensiz boşalırsa konveyör bir an dolar, bir an boşalır; sonraki istasyonlar da dalgalı ürün akışı görür. Dengeli ürün besleme dozajı bu dalgalanmayı yumuşatmak için hattın başında ve boylama öncesinde yer alır.
03
Boylama bölümü yıkamaya nasıl yetişir?
Boylama sarsağı ürünü elek gözlerinden geçirerek sınıflandırır. Elek yüzeyi ve ürünün katman kalınlığı kapasiteyi doğrudan etkiler: ürün çok kalın gelirse alttaki tanelere elek gözü ulaşmaz ve sınıflama bozulur. Hedef kapasiteye göre makine ebadı ve sayısı projede belirlenir; kullanım yerine ve amacına göre özel ebat üretimi de mümkündür.
Boylamaya girmeden önce yüzey suyunun alınması da kapasiteyle ilgilidir. Islak ürün elek gözlerini tıkarsa makine fiilen yavaşlar. Bu yüzden su atma sarsağı yıkama ile boylama arasında tampon görevi görür.
04
Dolum bölümü neden hattın sonunda darboğaz olabilir?
Kayısı boylandıktan sonra kasalara doldurulur. Kasa dolum sehpası ürünü düşme yüksekliğini kısaltarak kasaya aktarır; yani doldurma hızı kasa değişim hızına da bağlıdır. Dolu kasa alınıp boş kasa konulurken hat ürün biriktirmeyecek şekilde tasarlanmalıdır.
| Alt hat | Kapasiteyi belirleyen şey | Denge için bakılan |
|---|---|---|
| Yıkama | Ürünün suda temas süresi, besleme düzeni | Dengeli besleme dozajı, blok açma konveyörü ebadı |
| Boyutlandırma | Elek yüzeyi, ürün katman kalınlığı | Tek katman besleme, makine ebadı |
| Kesme | Çekirdek çıkarma ve küp kesme hızı | Besleme dozajı ile kesme istasyonuna dengeli akış |
| Dolum | Kasa değişim hızı | Kasa dolum sehpası, ara birikim alanı |
05
Çekirdek çıkarma ve kesme hattın hızını nasıl etkiler?
Kayısıda çekirdek çıkarma makinası, çekirdekli ürünü işleyerek hattı tamamlar; sonrasında küp kesme makinası ürünü istenen ölçüde küp ya da dilime çevirir ve kesim ölçüsü bıçak takımı değiştirilerek ayarlanır. Çekirdek çıkarmanın sonucu ürünle birlikte devreye alma sırasında ölçülür. Bu iki istasyonun hızı, boylama çıkışından gelen ürün miktarına göre belirlenir.
06
Alt hatları ayrı ayrı kurmak mümkün mü?
Evet. Yıkama, boyutlandırma, kesme ve dolum alt hatları ayrı ayrı veya bütünleşik olarak projelendirilebilir. Mevcut bir tesiste yalnızca darboğaz olan bölümün ele alınması da bu sayede konuşulabilir.
07
Kapasite devreye almada nasıl doğrulanır?
Kapasite konuşulurken yalnız makine değil, ürün de tanımlanır. Aynı hat, daha nemli ya da daha yapışkan ürün geldiğinde farklı davranır; bu yüzden teklif aşamasında ürünün hâli, tane boyu ve hedef çıktı birlikte değerlendirilir.
Kâğıt üzerinde kurulan denge, ürünle birlikte sahada sınanır. Devreye alma sırasında ürün hattan geçirilir, hangi istasyonda birikme ya da boşta bekleme olduğuna bakılır ve besleme ayarları buna göre düzeltilir. Çekirdek çıkarmada olduğu gibi sonuçlar, o tesisin kendi ürünüyle ölçülür.
Ürünün nemi, boyu ve yapışkanlığı sezondan sezona değişebildiği için bu ayarlar bir kez yapılıp bırakılmaz. Dengeli ürün besleme dozajı gibi ayarlanabilir istasyonlar bu yüzden hatta bilerek yer alır: üründeki değişim, hattın tamamını yeniden kurmadan besleme tarafında karşılanır.
08
Sonraki adım
Hedef kapasitenizi ve ürün gamınızı paylaşırsanız hangi bölümün hangi ebatta kurulacağı projede netleşir. Boyutlandırma hattı sayfasına göz atabilir ya da teklif sayfasından bilgi isteyebilirsiniz.
