Kuru incir hattında sıra, önce ürünün hâli düşünülerek kurulur: incir preslenmiş blok olarak gelir, yapışkandır ve yüzeyinde toz taşır. Bu yazıda bir kuru incir işleme hattı içinde yıkama, boylama, ayıklama ve kasa dolumunun neden bu sırayla dizildiğini anlatıyoruz.
01
Hat neden blok açmayla başlar?
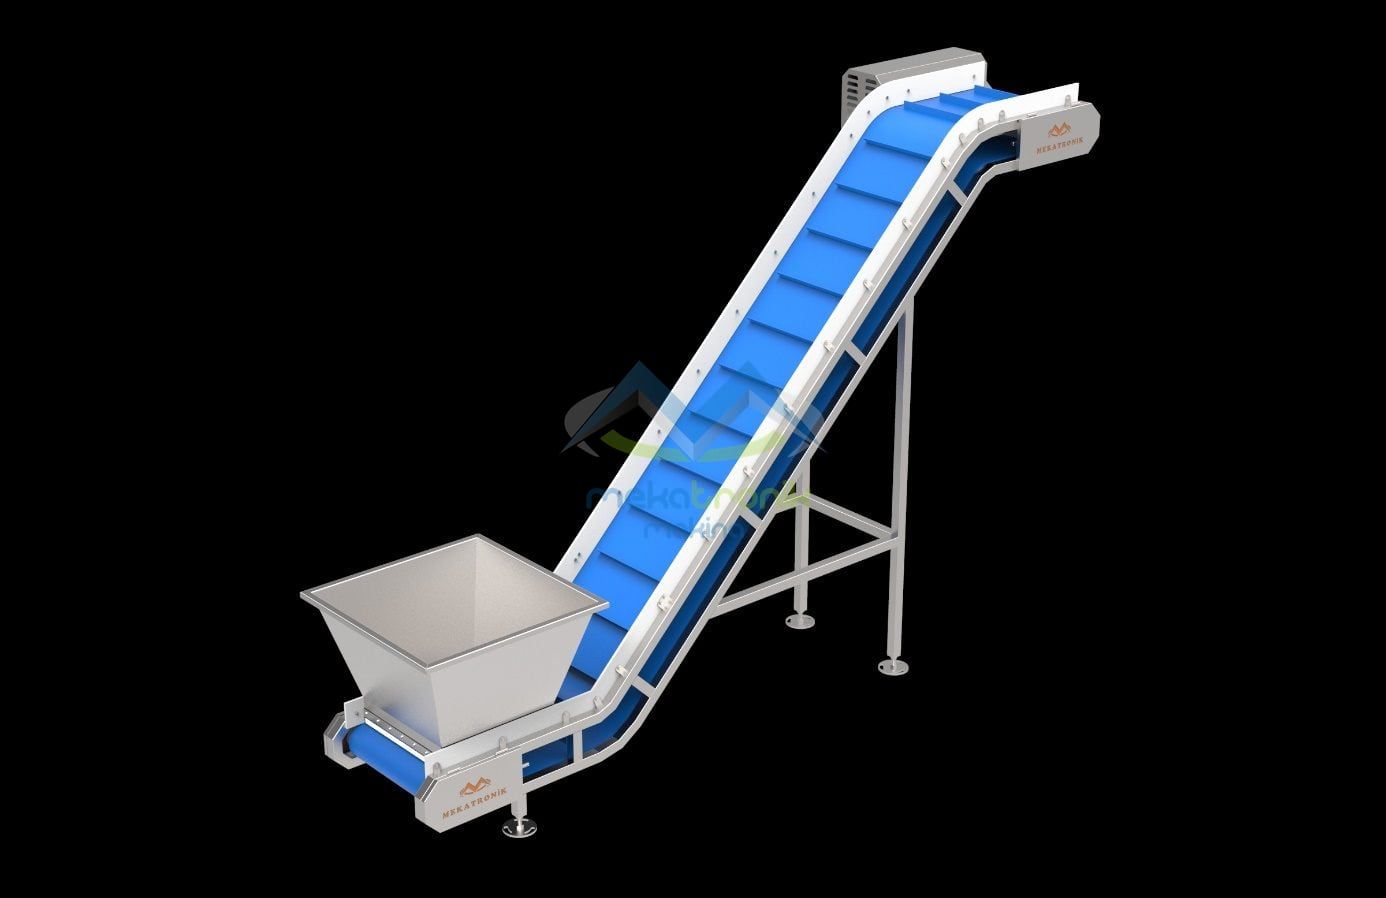
Preslenmiş incir tane tane akmaz. Blok halindeki ürün yıkama makinasına girerse fırçalar ve su yalnızca bloğun dış yüzeyine ulaşır. Bu yüzden hat, çuval kaldırma vinciyle ürünü besleme noktasına boşaltır, dengeli ürün besleme dozajıyla düzenli bir akışa çevirir ve ardından sulu topan blok açma konveyörüne verir.
Konveyör blokları su içinde yumuşatır ve taneleri birbirinden ayırır. Sıra burada bozulursa sonraki her istasyon yanlış hazırlanmış ürünle çalışır, o yüzden blok açma yıkamadan önce gelir.
02
Yıkama istasyonları hangi sırayla çalışır?
Blok açmadan çıkan tane dikey fırçalı yıkama makinasına geçer; dönen fırçalar yüzeydeki toz ve kalıntıyı alır. Sonrasında jakuzi kabarcıklı su banyosuyla temizliği tamamlar. İncir yıkamasında kullanılan salamura, hatta bağlı tuz eritme tankında hazırlanır; jakuziyle birlikte kullanıldığında jakuzinin servis ömrünü uzatır.
Yıkamanın son halkası su atma sarsağıdır. Titreşim, yıkanan ürünün üzerindeki fazla suyu uzaklaştırır. Islak ürün boylama eleğine girerse elek gözlerine yapışıp sınıflamayı bozabilir, bu yüzden su alma adımı boylamadan önce gelir.
- 01Çuval kaldırma vinci: ürünü hattın besleme noktasına boşaltır
- 02Dengeli ürün besleme dozajı: akışı düzenli hale getirir
- 03Sulu topan blok açma konveyörü: bloğu taneye ayırır
- 04Fırçalı yıkama makinası ve jakuzi: yüzey temizliği
- 05Su atma sarsağı: yıkama sonrası fazla suyu alır
03
Boylama ile ayıklama neden yıkamadan sonra gelir?
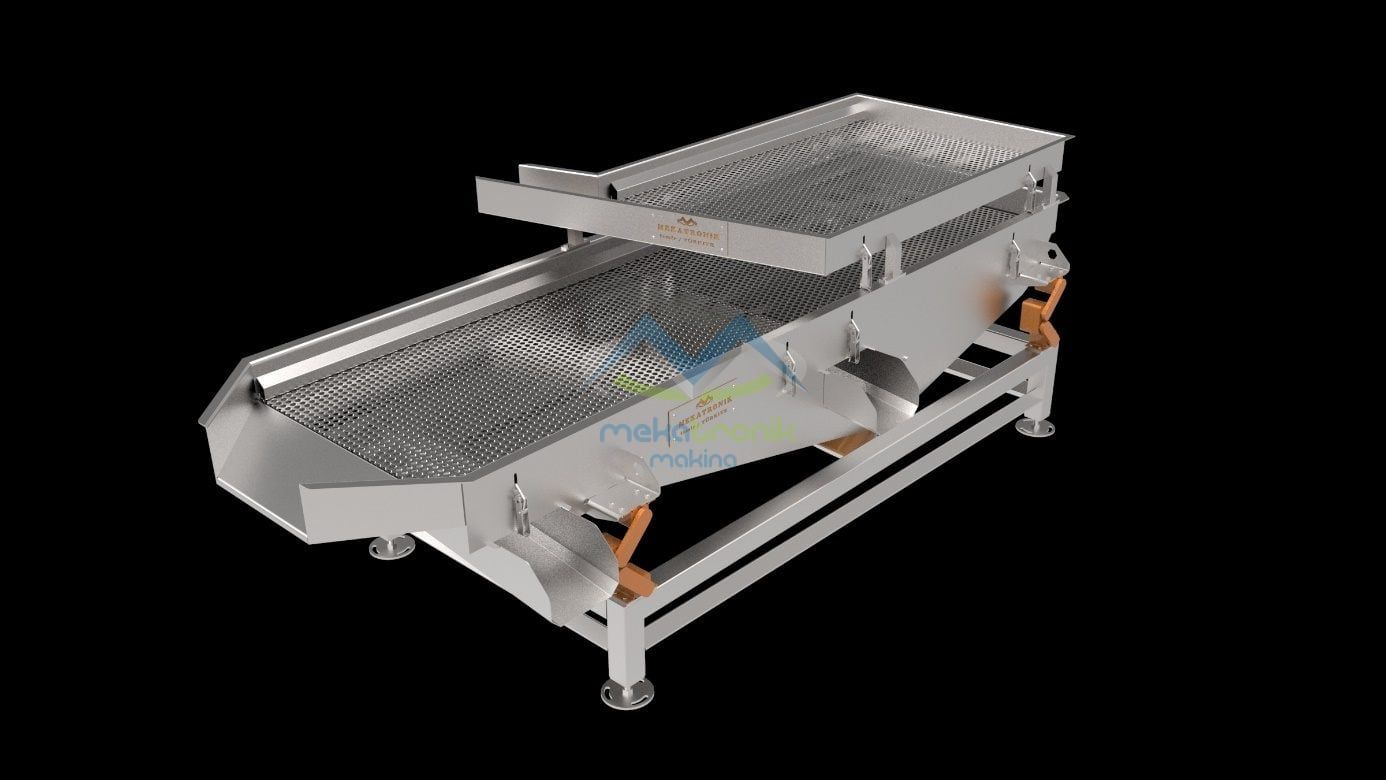
Temiz ve yüzey suyu alınmış incir, elek üzerinde daha öngörülebilir davranır. Boylama sarsağı ürünü elek gözlerinden geçirerek boylarına göre ayırır; çift katlı elek sistemi sayesinde iri taneli çöpler de bu aşamada ayrılır. Her boy kendi çıkış boğazından alınır.
Boylamadan sonra ürün ışıklı seçme konveyörüne geçer. Aydınlatmalı bantta kusurlu taneler ve yabancı maddeler elle ayıklanır. Boylanmış ürün daha homojen göründüğü için gözle kontrol de kolaylaşır; ayıklama operatörü her boyu ayrı ayrı değerlendirir.
04
Küp kesme, ezme ve dolum hattın neresinde durur?
Hat tek bir sıradan ibaret değildir; yıkama, boyutlandırma, kesme, ezme ve dolum alt hatları halinde kurgulanır. İncirin küp formunda işlendiği tesislerde küp kesme makinası ile un besleme siklonu birlikte çalışır: kesilen küplerin birbirine yapışmaması için ürün una bulanır. Ezme hattı ise incirden gıda sanayinin hammadde olarak kullandığı ezme formunu üretir.
Dolum hattında ürün son bir görsel kontrolden geçer ve kasa dolum sehpasında düşme yüksekliği kısaltılarak kasalara doldurulur. Düşme yüksekliğinin kısa tutulması, ürünün kasaya darbeyle inmesini azaltır.
05
Bu sıra her tesise aynen uygulanır mı?
Hayır. Ürünün çıkacağı şekil ve ebat, işlenecek ürüne ve hedef üretim kapasitesine göre projede belirlenir. Bazı tesisler yalnızca yıkama ve boylama ister, bazıları kesme ya da ezmeyi de ekler. Alt hatlar ayrı ayrı veya bütünleşik olarak projelendirilebilir.
| Alt hat | Ürünün hâli | Temel istasyonlar |
|---|---|---|
| Yıkama | Preslenmiş blok, tozlu | Blok açma konveyörü, fırçalı yıkama, jakuzi, su atma sarsağı |
| Boyutlandırma | Yıkanmış tane | Boylama sarsağı, ışıklı seçme konveyörü, kasa dolum sehpası |
| Kesme | Boylanmış tane | Küp kesme makinası, un besleme siklonu |
| Ezme | Boylanmış tane | Ezme makinası, kasa dolum sehpası |
| Dolum | Ayıklanmış ürün | Işıklı seçme konveyörü, kasa dolum sehpası |
Ürünle temas eden yüzeyler AISI 304 paslanmaz çeliktir, prosese göre AISI 316 tercih edilebilir. Kapasite, istasyon sayısı ve yerleşim projeye göre değişir; kesin değerler teklifte netleşir.
06
Akış yönü ve yerleşim neden önemlidir?
Hat boyunca ürün tek yönde ilerler: ıslak bölüm yıkamayla biter, ardından su atma sarsağı gelir ve ürün kuru bölüme geçer. Bu ayrım, boylama ve ayıklama istasyonlarının ıslak ürünle karışmadan çalışmasını sağlar. Salamura için kullanılan tuz eritme tankı yıkama bölümüne bağlı çalışır, sulu ürün ve sıvı transferi gereken yerlerde ise sulu ürün transfer pompası devreye girer.
Yerleşim, tesisin ölçülerine göre projede çizilir. Değişmeyen şey istasyonların sırasıdır: blok açma, yıkama, su alma, boylama, ayıklama, kesme ya da ezme, dolum. Sıra korunduğu sürece alt hatların bina içindeki konumu tesise göre esnetilebilir.
Hat planlanırken sorulacak sorular da bellidir: ürün hangi formda gelecek (preslenmiş blok mu, tane mi), çıktı hangi formda olacak (tane, küp ya da ezme), kasa ya da kap ölçüsü nedir ve mevcut tesiste hangi bölümler zaten var. Bu cevaplar hangi alt hatların kurulacağını, hangilerinin atlanacağını belirler.
07
Sonraki adım
Tesisinizin ürün hacmine ve hedef çıktısına göre hangi alt hatların gerektiğini görmek için boyutlandırma hattı sayfasına bakabilir ya da teklif sayfasından bilgi isteyebilirsiniz.