Boylama sarsağı seçerken çoğu soru makinenin gövdesine gelir, oysa ayırma kalitesini belirleyen şey elektir. Aynı gövde, farklı elekle tamamen farklı bir sonuç verir. O yüzden doğru soru şudur: bu ürün grubu için hangi elek?
01
Çift katlı elek ne işe yarar?
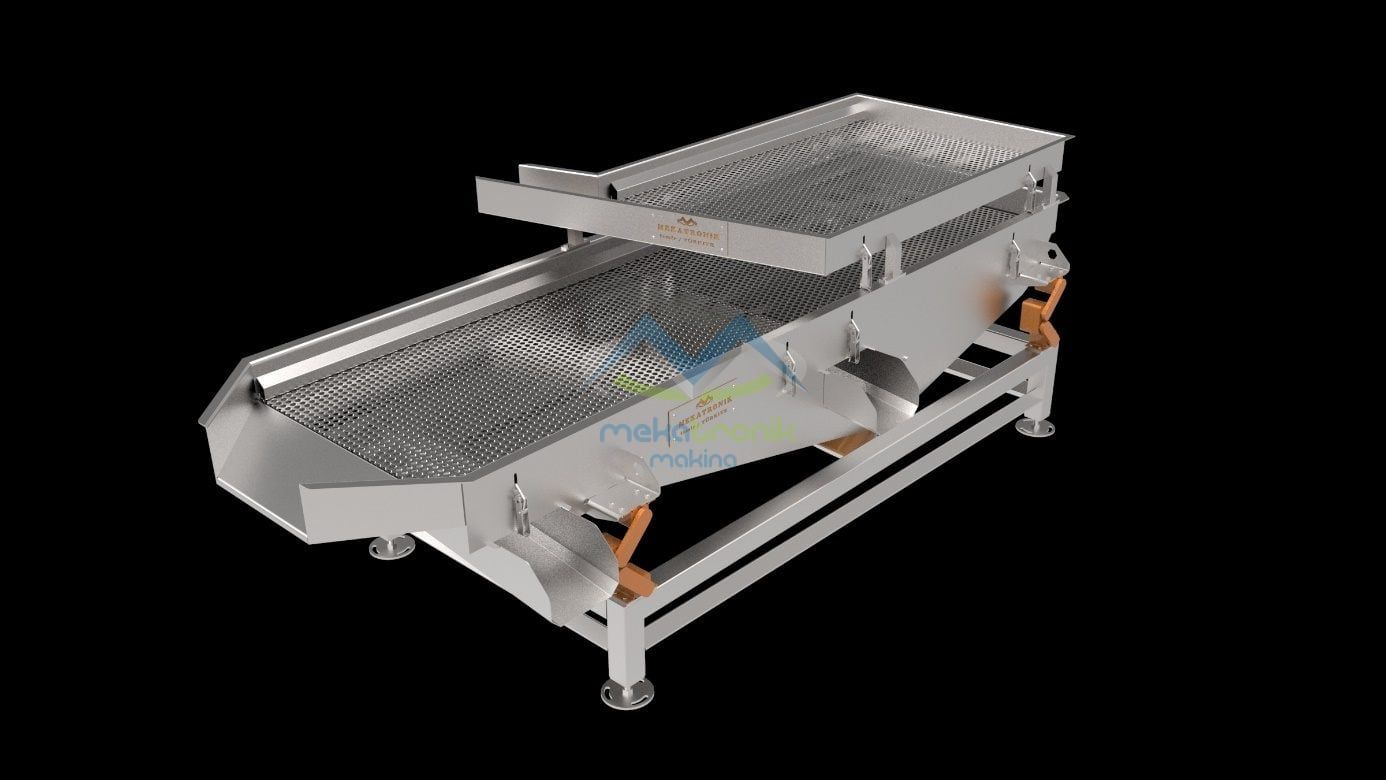
Boyutlandırma sarsak makinesinde ürün çift katlı elek sistemi üzerinde ilerler. Üst kat iri taneli çöpü tutar, alt kat ürünü boya göre ayırır. Böylece boylama sırasında iri çöp ayrıştırması da aynı makinede yapılmış olur.
Bu, hatta ayrı bir istasyon kurma ihtiyacını her zaman ortadan kaldırmaz ama yükü hafifletir. Ürün çok kirli geliyorsa boylamadan önce ayrı bir çöp alma adımı yine gerekir; boylama eleği o işi tamamlayıcı yapar, yerine geçmez.
02
Elek gözü neye göre seçilir?
Göz açıklığı, ayrılmak istenen boy sınıflarına göre belirlenir. Elekler ürün grubuna göre özel tasarlanır; kuru kayısıyla kuru incirin aynı gözü paylaşması beklenmez, çünkü ürünlerin şekli ve yüzeyi farklıdır. Yassı bir ürünle yuvarlak bir ürün aynı açıklıktan farklı davranır.
Uygulamada sık görülen hata, göz açıklığını yalnızca ürünün en büyük ölçüsüne bakarak seçmektir. Ürün elek üzerinde hareket halindedir ve hangi yüzeyiyle geldiğine göre geçer ya da geçmez. Seçim bu yüzden tek ölçüye değil, ürünün elek üzerindeki davranışına göre yapılır.
03
Kat sayısı ve çıkış boğazları
Kaç boy sınıfı isteniyorsa elek düzeni ona göre kurulur. Ayrılan boyların birbirine karışmaması için makinede farklı boy çıkışları için geniş boğazlar bulunur; boğaz darsa ayrılmış ürün çıkışta tekrar yığılır ve kazanılan ayırma kaybolur.
Geniş boğazın ikinci faydası temizliktir. Ürün değiştirirken hattın hızla boşaltılabilmesi, iki parti arasında karışma riskini azaltır.
04
Makinenin sabit kalan tarafı
| Konu | Değer |
|---|---|
| Gövde malzemesi | AISI 304 paslanmaz çelik |
| Ürünle temas yüzeyi | AISI 304, prosese göre AISI 316 opsiyonel |
| Çalışma sistemi | Titreşimli eleme, çift katlı elek sistemi |
| Elek | Ürün grubuna göre özel tasarlanan paslanmaz elekler |
| Tahrik | Vibro motorlu titreşim sistemi |
| Ürün çıkışı | Farklı boylar için geniş çıkış boğazları |
| Kapasite | Projeye özel belirlenir |
| Besleme | 380 V / 50 Hz |
Kullanım yerine ve amacına göre özel ebat üretimi mümkündür; mevcut bir hatta ekleme yapılıyorsa makinenin ölçüsü çoğu zaman bu yolla belirlenir.
05
Hattın neresinde durur?
Boylama, ürün hatta alındıktan ve kaba temizlik yapıldıktan sonra gelir. Tipik sıralama:
- 01Ürünün hatta dengeli biçimde beslenmesi
- 02Yabancı madde ve iri çöp ayırma
- 03Gerekiyorsa yıkama ve su atma
- 04Boylama, yani boy sınıflarına ayırma
- 05Kesim, tartım ve dolum
Boylamanın kesimden önce gelmesinin sebebi, birbirine yakın boydaki ürünün bıçağa daha düzgün girmesidir. Aynı ailedeki diğer sarsak makineleri vibrasyonlu taşıma ve boyutlandırma kategorisinde bir arada görülebilir.
06
Elek tıkanması neden olur?
Elek gözü doğru seçilmiş olsa bile tıkanma yaşanabilir. En sık sebebi ürünün nemidir: yüzeyi yapışkan ürün göze oturur ve orada kalır. İkinci sebep, ayrılması gereken çöpün eleğe gelmeden önce yeterince azaltılmamış olmasıdır.
Tıkanma sessiz ilerler. Makine çalışmaya devam eder ama geçen gözler azaldıkça ayırma da bozulur; çıkışta boy sınıfları birbirine karışmaya başlar. Bu yüzden elek yüzeyi düzenli kontrol edilir ve kontrol aralığı ürüne göre belirlenir.
07
Kapasite ile elek yüzeyi arasındaki ilişki
Eleme, ürünün elek üzerinde geçirdiği süreye bağlıdır. Yüzey küçükse ürün hızlı geçer ve ayrılması gereken taneler ayrılmadan çıkışa ulaşır. Kapasite artırmak istendiğinde bu yüzden yalnız besleme hızına değil, elek yüzeyine de bakılır.
Kapasite değerleri projeye özel belirlenir; kullanım yerine ve amacına göre özel ebat üretimi de mümkündür. Mevcut bir hatta ekleme yapılıyorsa makinenin ölçüsü çoğu zaman bu yolla, boşluğa ve hedeflenen debiye göre birlikte çözülür.
Boylamanın hangi hatlarda hangi noktada durduğu ürüne göre değişir; kuru incir işleme hattı sayfasında boylama ve ayıklama adımlarının sırası görülebilir.
Ürün grubunuzu ve ayırmak istediğiniz boy sınıflarını paylaşırsanız elek düzenini buna göre çalışabiliriz. Teklif sayfasından ulaşabilirsiniz.