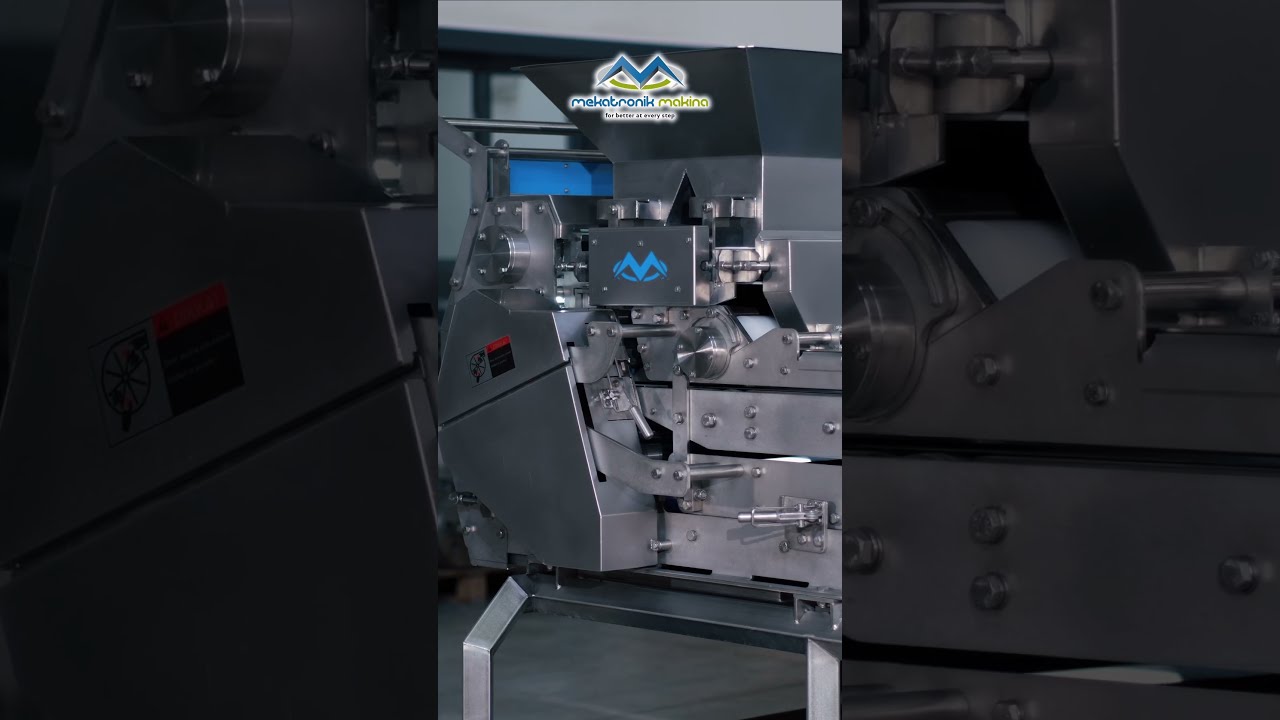
Kuru kayısının endüstriyel olarak küp veya julienne doğranmasında başlıca kalite kriterlerinden biri, kesim ölçüsünün mümkün olduğunca standart tutulmasıdır. Örneğin 8x8 mm küp kayısı üreten bir işletmenin beklentisi, üretim boyunca benzer ölçü ve görünüme sahip parçalar elde etmektir. Ancak kuru kayısı doğal bir üründür: her kayısının çapı, kalınlığı, nem oranı, yumuşaklığı ve geometrisi farklıdır. Buradaki teknik ayrım önemlidir; makina sabit bir kesim ölçüsü oluşturabilir, fakat doğal ürünün geometrisi nedeniyle çıkan her parçanın matematiksel olarak birebir aynı olması beklenmemelidir.
01
Kesim ölçüsünü temel olarak bıçak seti belirler
Hedeflenen kesim ölçüsünün temel belirleyicisi kullanılan bıçak setidir. Mekatronik Makina küp ve julienne kesim sistemlerinde üretim ihtiyacına göre 5 mm, 8 mm ve 10 mm gibi farklı bıçak setleri uygulanabilir. 8x8 mm küp ürün hedeflendiğinde bıçak geometrisi buna göre seçilir ve makina çalışırken bu geometrinin değişmemesi, üretim boyunca nominal kesim ölçüsünün korunmasını sağlar.
Ancak önemli olan nokta şudur: bıçak aralığı sabittir, ham maddenin geometrisi sabit değildir. Bu nedenle kaliteli bir kesim için yalnızca doğru bıçak seti yeterli değildir.
02
Nem oranı ve et kalınlığı kesim sonucunu nasıl değiştirir?
Kuru kayısının kesim davranışını belirleyen parametrelerin başında nem oranı gelir. Çok kuru ürün daha sert davranabilir ve kesim sırasında istenmeyen küçük parçaların oluşma ihtimali artabilir. Çok yumuşak veya yüksek nemli ürün ise bıçaklara ulaşırken ve kesim sırasında daha kolay deforme olur. Aynı bıçak setinde bile farklı nem seviyesindeki iki ürün farklı kesim görüntüsü oluşturabilir. İdeal üretimde amaç, doğrama makinasına giren ürünün mümkün olduğunca homojen nem ve tekstür özelliklerine sahip olmasıdır; ürün kondisyonu ne kadar standart olursa kesim sonucu da o kadar kontrollü hale gelir.
İki kuru kayısının çapı birbirine yakın olsa bile et kalınlıkları aynı olmayabilir ve bu durum özellikle küp kesimde belirleyicidir. Bıçak sistemi ürün üzerinde sabit aralıklarla kesim yapsa bile, ürün kalınlığı değiştiğinde oluşan parçaların üçüncü boyutu değişir. Bir kayısı 12 mm, diğeri 18 mm kalınlığındaysa aynı bıçak sisteminden çıkan parçaların tamamının geometrik olarak aynı olması mümkün değildir. Bu nedenle nominal bıçak ölçüsü ile nihai ürün geometrisi aynı kavram değildir; hedef, parçaların mümkün olan en yüksek oranını belirlenen ticari ölçü aralığında tutmaktır. Ürünün önceden boylanması bu dağılımı daraltmaya yardımcı olur.
03
Dengeli besleme ve bıçak keskinliği neden standardı belirler?
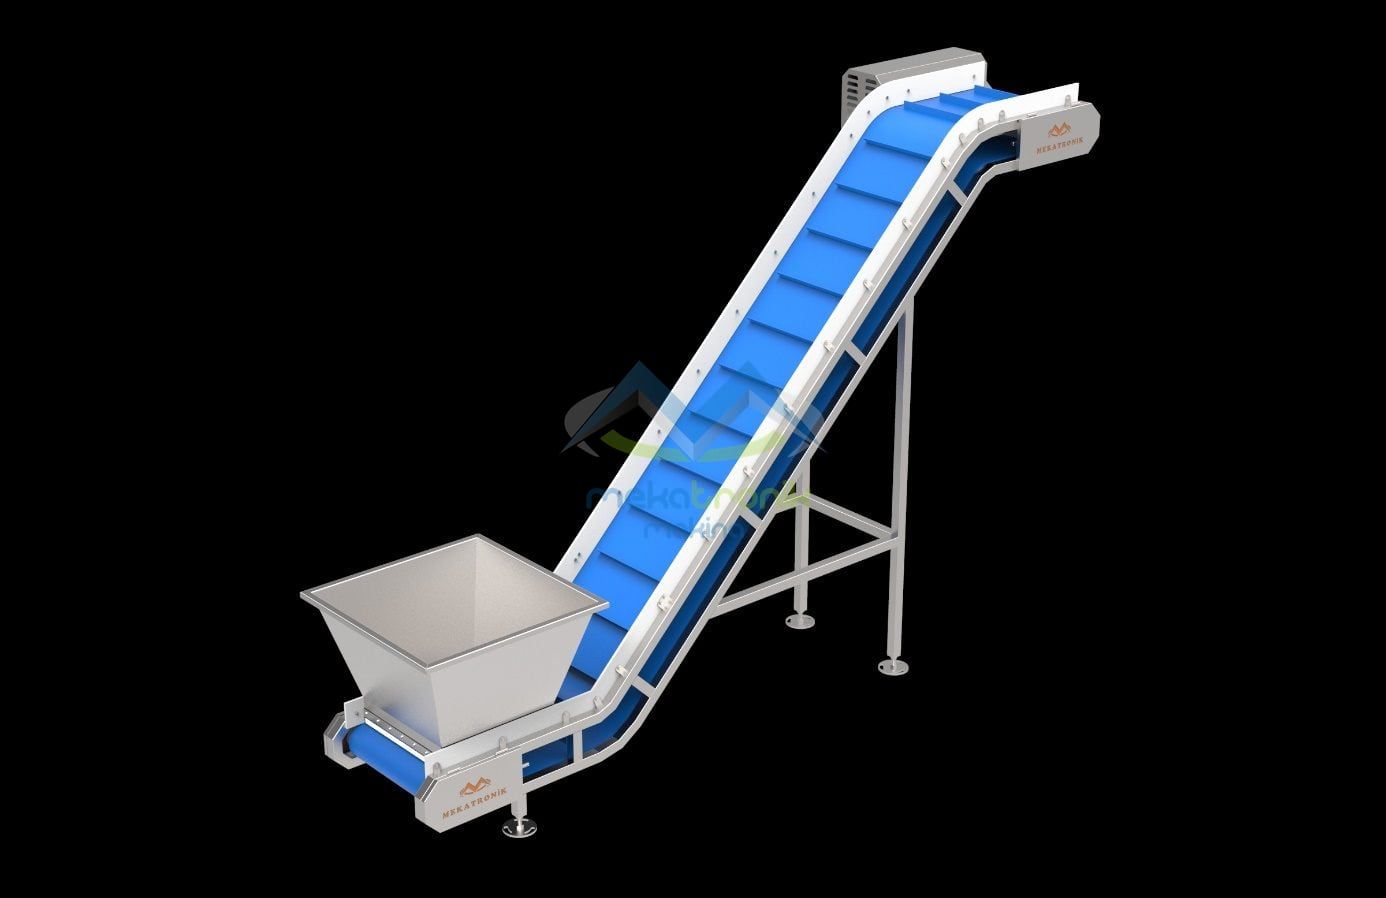
Doğrama makinasının sürekli ve kontrollü beslenmesi kesim kalitesi açısından kritiktir. Makina bir anda aşırı miktarda ürünle beslenirse kayısılar üst üste binebilir, sıkışabilir veya kesim bölümüne düzensiz ulaşabilir. Çok düşük ya da kesintili besleme ise üretim kapasitesini dengesizleştirir. Dengeli besleme kontrollü ürün akışını, kontrollü akış da daha stabil bir kesimi getirir; bu ilişki endüstriyel doğrama sistemlerinin temel prensiplerinden biridir.
Bıçakların yalnızca doğru ölçüde olması da yeterli değildir, keskinliklerinin korunması gerekir. Keskin bir bıçak ürüne daha kontrollü nüfuz eder; körelmiş bir bıçak ise kesme işlemini gerçekleştirmeden önce ürüne daha fazla mekanik kuvvet uygular. Bunun sonucunda görülebilecekler:
- 01Ürünün sıkışması ve kayısının ezilmesi
- 02Kenarların düzgün çıkmaması
- 03Küçük parçacık miktarının artması
- 04Hedeflenen kesim geometrisinden sapmalar
Bu nedenle bıçakların periyodik kontrolü ve gerektiğinde bakımı veya değişimi, kesim standardının sürdürülebilirliği açısından önemlidir.
04
Yapışkanlık ve kontrollü unlama
Kuru kayısı, nem ve ürün özelliklerine bağlı olarak belirli seviyede yapışkanlık gösterebilir. Ürünlerin birbirine veya makina yüzeylerine yapışması doğrama bölümüne düzenli ürün girişini bozar. Ayrıca kesilmiş küçük parçalar bıçak yüzeylerinde birikmeye başladığında kesim performansı zaman içinde değişebilir.
Bu nedenle ürünün özelliklerine ve hedeflenen prosese göre gıda prosesine uygun unlama ya da yüzey yapışkanlığını kontrol eden sistemler kullanılabilir. Mekatronik Makina doğrama hatlarında uygulamaya bağlı olarak unlama ve un geri kazanım sistemleri prosese entegre edilebilir. Buradaki amaç ürünü gereğinden fazla unlamak değil, kontrollü uygulamayla ürünün birbirine ve ekipman yüzeylerine yapışmasını azaltmaktır.
05
Küp ve julienne farkı: neden her parça tam 8x8 mm çıkmaz?
Kuru kayısı yalnızca küp değil, farklı nihai ürün taleplerine göre julienne ya da şerit formunda da kesilebilir. Küp kesimde ürün farklı yönlerden kesilerek daha küçük parçalar oluşturulur; julienne kesimde daha uzun, şerit formunda ürün hedeflenir. Her iki prosesin ortak noktası, kesim geometrisinin kullanılan bıçak sistemi tarafından belirlenmesidir. Ancak ürünün doğal yapısı nedeniyle kesim sonucunun stabilitesi; ürün geometrisi, nem, besleme, bıçak keskinliği ve makina ayarları ile birlikte değerlendirilmelidir.
Makinada 8x8 mm bıçak seti kullanılması, çıkan her ürünün kumpasla ölçüldüğünde tam olarak 8x8 mm olacağı anlamına gelmez. Kayısı doğal olarak yuvarlak veya oval bir geometriye sahiptir; kayısının merkezinden çıkan bir parça ile dış kenarından çıkan parça aynı forma sahip olmayacaktır. Bıçak aralıkları değişmez, ancak ürünün bıçakla temas ettiği başlangıç noktası ve ürün geometrisi sürekli değişir. Doğru teknik ifade bu yüzden nominal kesim ölçüsüdür: kaliteli bir sistemin amacı her parçayı matematiksel olarak aynı hale getirmek değil, ürün dağılımının mümkün olan en büyük bölümünü hedeflenen spesifikasyon içinde tutmaktır.
06
Eleme, kesim hızı ve gerçek kapasite
Kesim ölçüsünün standartlaştırılması yalnızca doğrama makinasının görevi değildir. Kesim sonrasında ürün içinde hedef ölçüde parçalar, küçük parçalar ve daha büyük kalan parçalar bir arada bulunabilir. Bu nedenle profesyonel hatlarda doğrama makinasından sonra eleme veya kalibrasyon sistemi kullanılır; belirlenen ölçünün altındaki küçük parçalar ayrılabilir, gerekirse büyük parçalar da ayrı bir fraksiyon olarak alınabilir. Böylece paketlemeye giden ürünün ölçü dağılımı daha kontrollü hale gelir. Yüksek standart gerektiren üretimlerde doğru yaklaşım, doğrama ile kalibrasyonu birlikte değerlendirmektir.
Daha yüksek makina hızı her zaman daha kaliteli veya daha verimli üretim demek değildir. Ürün besleme miktarı ile kesim mekanizmasının çalışma hızı arasında doğru denge kurulmalıdır: gereğinden yüksek besleme kesim bölümünde ürün yoğunluğunu ve deformasyonu artırır, gereğinden düşük çalışma ise hattın toplam kapasitesini sınırlar. Amaç yalnızca en yüksek kg/saat değerine ulaşmak değil, kapasite, kesim kalitesi ve ürün kaybı arasındaki optimum çalışma noktasını bulmaktır.
Gerçek kapasite de yalnızca motor gücüne veya makina hızına bağlı değildir; kayısı çeşidi, ürün büyüklüğü, nem oranı, yumuşaklık, hedef kesim ölçüsü, besleme düzeni ve istenen nihai ürün kalitesinin birleşimidir. Mekatronik Makina küp ve julienne kesim sistemlerinde 8x8 mm kesimde yaklaşık 600 kg/saat seviyelerine ulaşabilen çözümler bulunmakla birlikte, gerçek kapasite ürün özelliklerine ve hedeflenen kesim kalitesine göre değişir. Bu nedenle yeni projelerde müşterinin gerçek ürünüyle yapılan testler doğru makina konfigürasyonunun belirlenmesinde önemli avantaj sağlar.
07
Standart kuru kayısı kesimi için doğru proses
Yüksek ve tekrarlanabilir kesim kalitesi için doğrama makinasını tek başına değerlendirmek yeterli değildir. Kuru kayısı kesme prosesi genel olarak şu zincir üzerinden tasarlanabilir:
- 01Kuru kayısı kabulü ve ürün kontrolü
- 02Boylama ve ön sınıflandırma
- 03Dengeli besleme
- 04Ürün kondisyonunun kontrolü
- 05Kontrollü unlama
- 06Küp veya julienne kesim
- 07Eleme ve kalibrasyon
- 08Un geri kazanımı
- 09Son kontrol, tartım ve paketleme
Bu zincirdeki her aşama sonraki aşamanın performansını etkiler. Özellikle ürünün doğrama makinasına mümkün olduğunca benzer fiziksel özelliklerde ulaşması, kesim standardının geliştirilmesinde belirleyici rol oynar.
Kesim ölçüsünün sabit tutulması yalnızca bıçak ölçüsüne bağlı değildir. Bıçak sistemi nominal kesim geometrisini belirler; nihai ürün kalitesini ise ürünün nemi, büyüklüğü, kalınlığı, tekstürü, besleme düzeni, yapışkanlığı, bıçak keskinliği ve kesim sonrası eleme birlikte belirler. Bu nedenle yüksek kaliteli küp veya julienne kuru kayısı üretiminde temel yaklaşım, yalnızca güçlü bir doğrama makinası kullanmak değil, doğrama öncesi ve sonrasındaki prosesleri de kontrol altında tutmaktır. Kendi ürününüzle test ve hat tasarımı için kayısı çeşidini, nem aralığını ve hedef kesim ölçüsünü paylaşarak teklif talebi oluşturabilirsiniz.
KONULAR