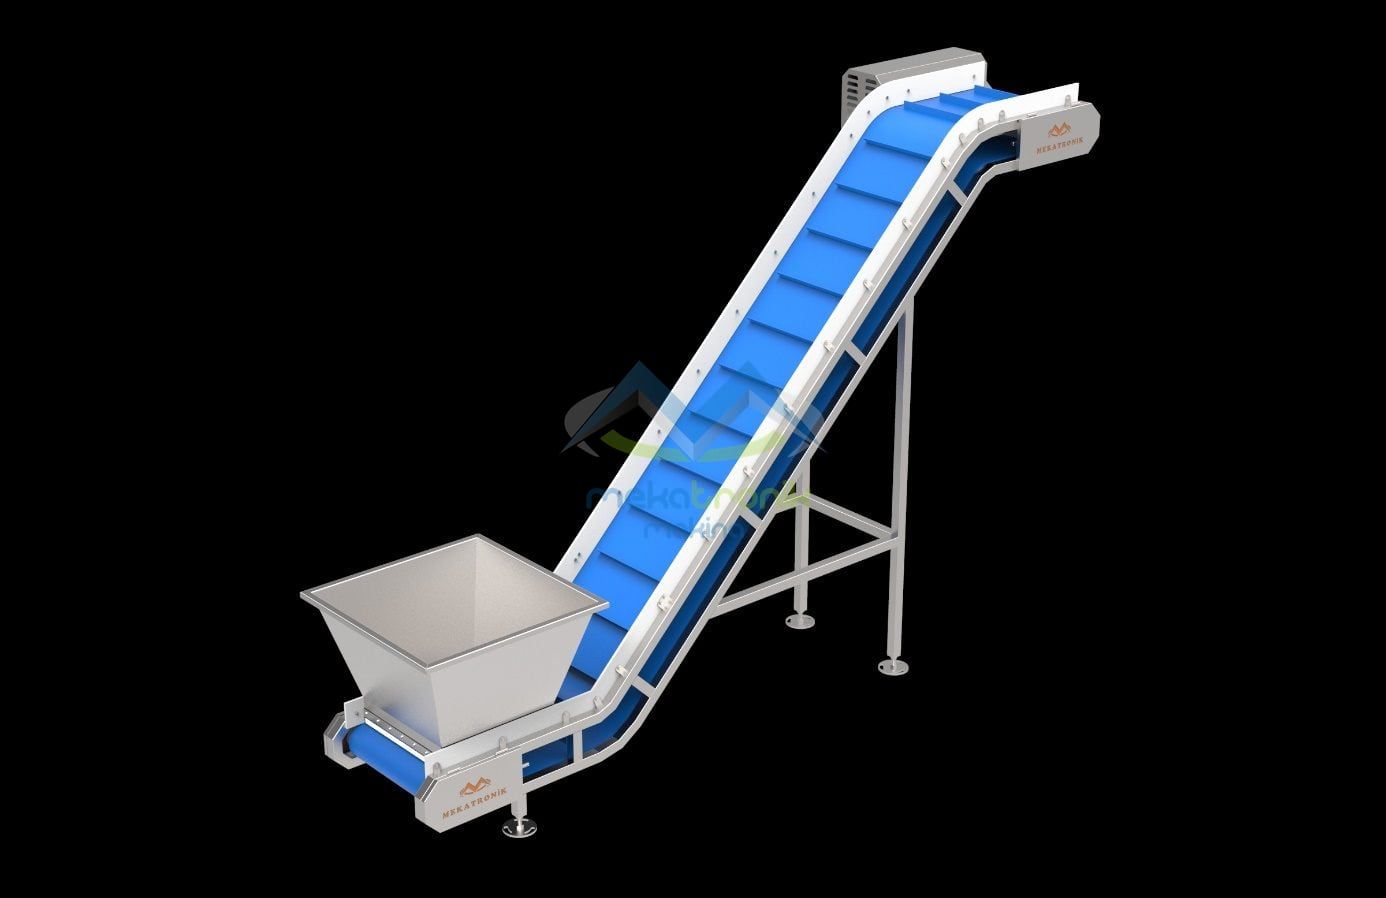
Çapalı dozajlama bunkerinde debiyi tek bir ayar belirlemez. Hat beslemesi; bant hızının, çapaların topanları ne kadar çabuk dağıttığının ve haznedeki ürün miktarının birlikte oluşturduğu bir sonuçtur. Bu yüzden aynı makine için her ürüne aynı değer verilmez. Çapalı dozajlama bunkeri bant hızı frekans invertörüyle ayarlanabildiği için ayar sahada ürüne göre yapılır.
01
Debi neden ürün cinsine göre değişir?
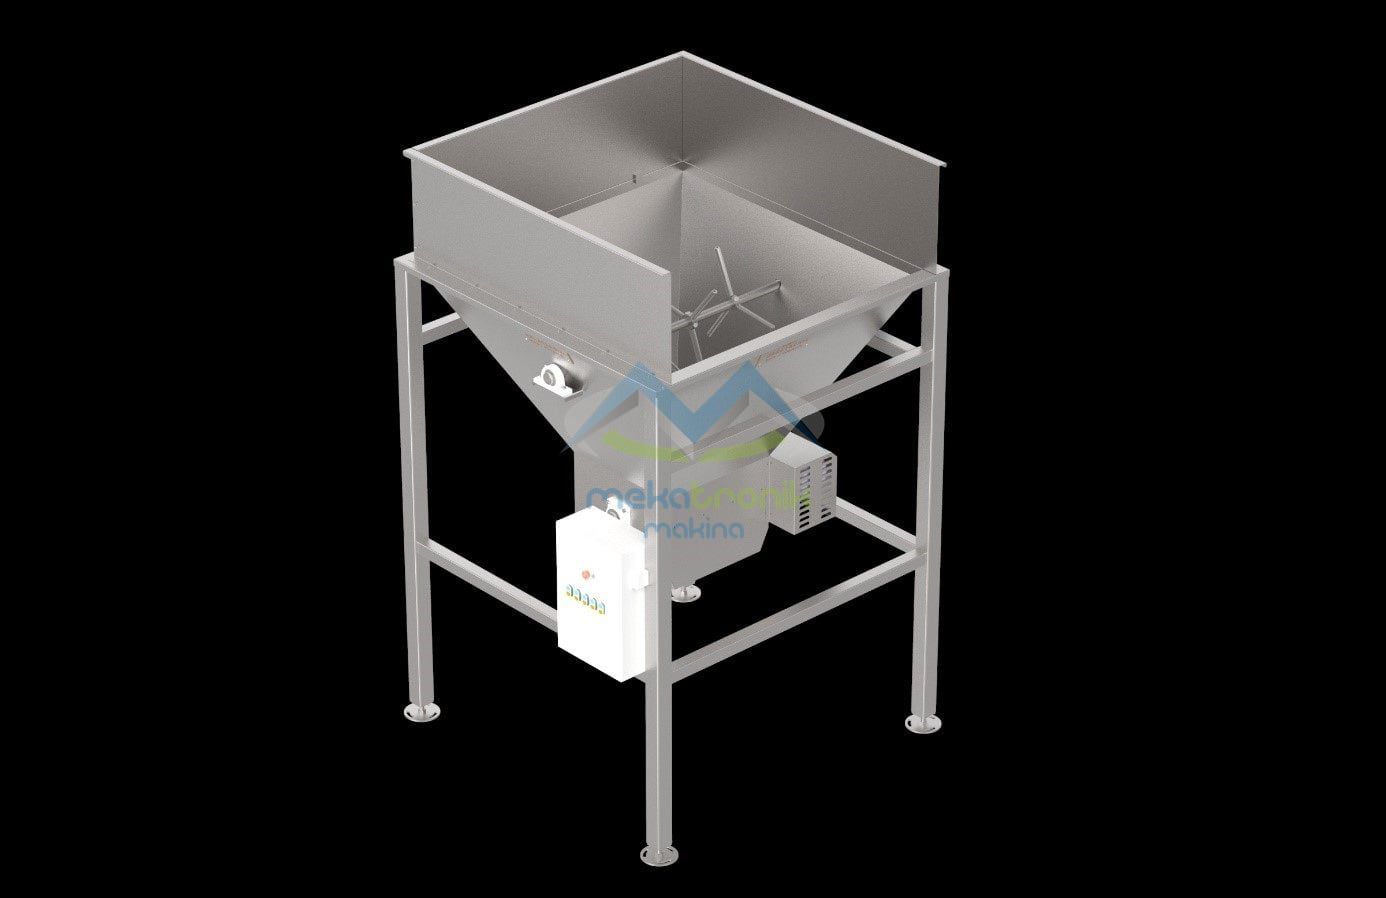
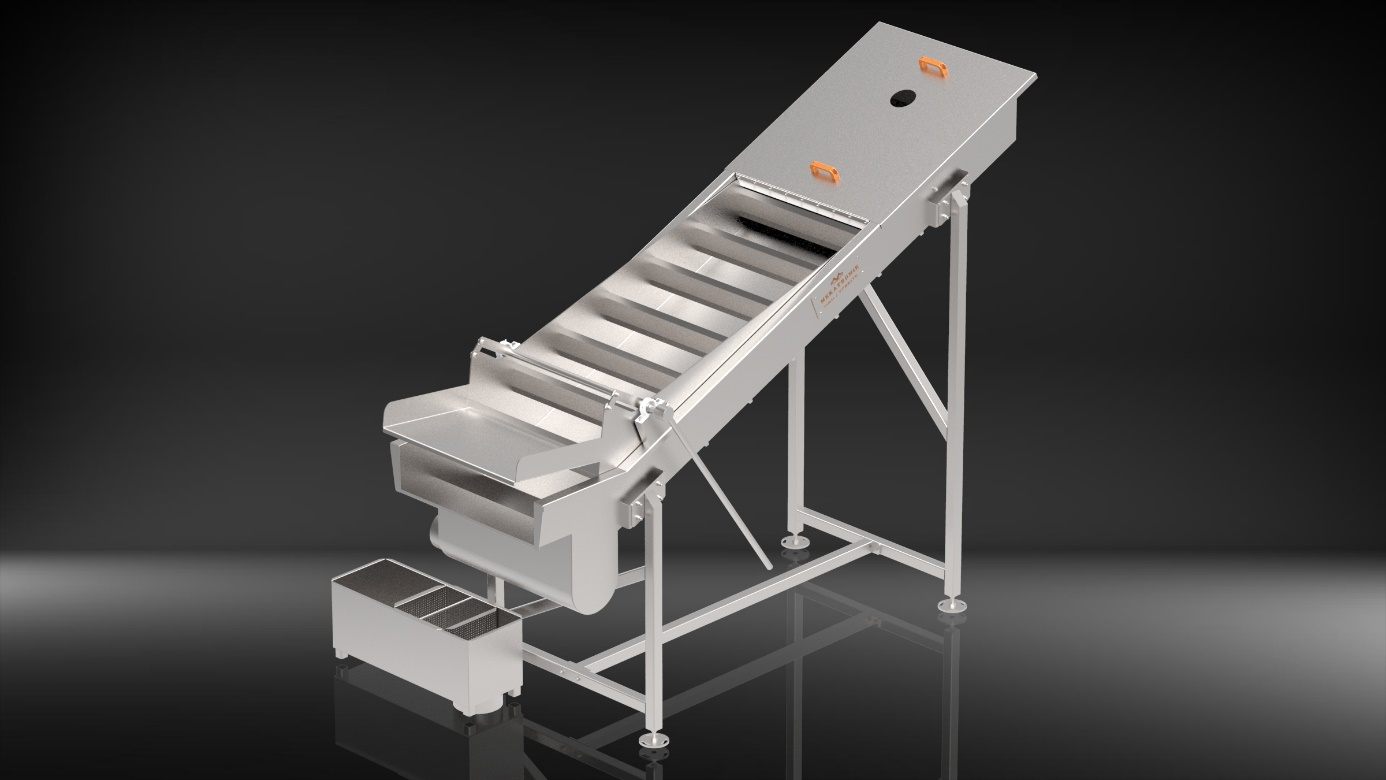
Bunker, kasa devirme makinasından çok miktarda ve topan biçiminde dökülen ürünü alır. İçindeki çapalar topanları küçük parçalara ayırır, bant da bu ürünü konveyöre aktarır. Ürün ne kadar yapışkan ve topaklıysa çapaların işi o kadar uzar; ürün ne kadar dağınıksa bant üzerindeki tabaka o kadar kolay düzgün olur.
Kuru üzümde nem ve yapışkanlık, partiden partiye ve hasat dönemine göre değişir. Aynı hatta bir gün rahat akan ürün, ertesi gün büyük topanlar halinde gelebilir. Debi ayarının sabit bir tablodan değil, o günkü üründen okunması bu yüzden gerekir.
02
Debiyi hangi ayarlar belirler?
- 01Bant hızı: frekans invertörüyle ayarlanır; hat beslemesinin doğrudan belirleyicisidir.
- 02Çapa çalışması: topanın ne kadar hızlı parçalandığını belirler; parçalanmayan topan bandın üstünde kalır.
- 03Hazne doluluğu: kasa devirme makinasının döküş ritmi haznedeki ürün miktarını değiştirir; çok dolu hazne çapaları zorlar, çok boş hazne beslemeyi keser.
- 04Kontrol şekli: elektronik el kumandası ile bağımsız çalışılabilir, PLC kontrollü hatta ise bunker hattın geri kalanıyla birlikte yönetilir.
Bu dört ayar birbirine bağlıdır. Yalnızca bant hızını artırmak, haznede topan varken işe yaramaz; topan bandın üstüne yığılır ve sonraki makineyi düzensiz besler.
03
Ürün davranışına göre ne gözlenir?
Aşağıdaki tablo bir sayı vermez; sahada neye bakılacağını gösterir. Kesin değerler ürüne, partiye ve hat kapasitesine göre belirlenir ve teklifte netleşir.
| Gözlem | Olası neden | İlk kontrol |
|---|---|---|
| Bant üzerinde topanlı ürün geçiyor | Çapalar topanı yeterince dağıtamıyor, hazne fazla dolu | Döküş ritmini yavaşlat, haznedeki seviyeyi düşür |
| Bant bazen dolu bazen boş | Besleme düzensiz, ürün köprü yapıyor | Hazne seviyesini sabitle, döküşü küçük ve sık parçalara böl |
| Sonraki makine boş çalışıyor | Bant hızı ihtiyacın altında | Bant hızını adım adım artır, tabakayı izle |
| Sonraki makine taşıyor | Bant hızı yüksek ya da tabaka kalın | Bant hızını adım adım düşür |
| Ürün çapalara yapışıyor | Nem veya şeker yüzeye çıkmış olabilir | Ürün partisini ve bekleme süresini kontrol et |
04
Sahada ayar nasıl yapılır?
Bir seferde yalnızca bir değişkeni değiştirmek ayarı hızlandırır. Kasa devirme ritmini sabit tutup bant hızını küçük adımlarla değiştirmek, hangi ayarın neyi etkilediğini ayırt etmeyi kolaylaştırır.
- 01Ürün cinsini ve o günkü topan durumunu not et.
- 02Bant hızını küçük adımlarla değiştir, her adımdan sonra bandın ucundaki tabakaya bak.
- 03Topan geçiyorsa hızı artırmak yerine önce döküş ritmini ve hazne seviyesini düzelt.
- 04Bulduğun değeri ürün cinsiyle birlikte kaydet; ürün veya parti değişince yeniden doğrula.
Gövde ve ürünle temas eden hazne AISI 304 paslanmaz çelikten yapılır, prosese göre AISI 316 opsiyoneldir. Temizlik ve bakım için hazne içi ve çapa bölgesi vardiya sonunda kontrol edilir; yapışmış ürün birikmesi bir sonraki gün debiyi bozan sebeplerden biridir.
05
Teklif aşamasında hangi bilgiler netleşir?
Bunkerin debisi yalnızca makineye değil, kullanım yerine de bağlıdır. Bu yüzden özel şekil ve ebat üretimi opsiyoneldir; ölçüyü belirleyen şey kasa devirme makinasının döküş noktası ile konveyörün başlangıcı arasındaki yerleşimdir.
- 01Ürün cinsi ve topanlaşma eğilimi (nem, yapışkanlık, hasat dönemi)
- 02Hedef hat akışı; kapasite projeye özel belirlenir
- 03Yerleşim: kasa devirme makinası ile konveyör arasındaki mesafe ve yükseklik
- 04Kontrol tercihi: elektronik el kumandası ile bağımsız çalışma ya da PLC kontrollü hat
- 05Besleme: 380 V / 50 Hz
06
Hat içinde bunkerin yeri
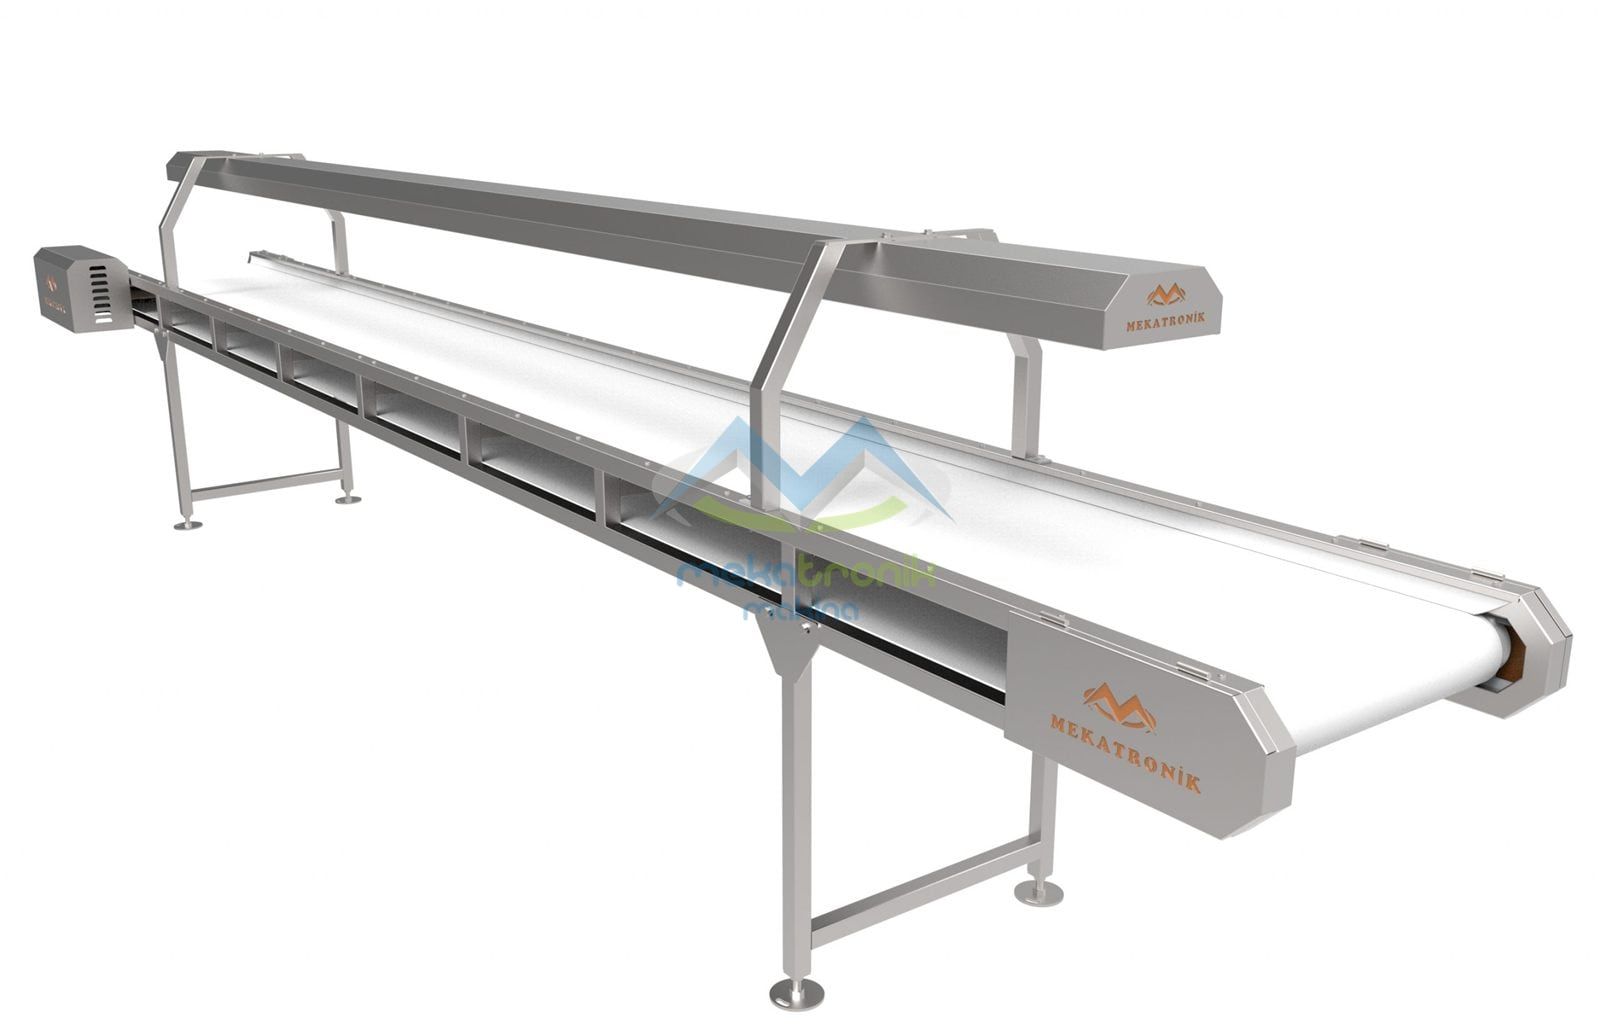
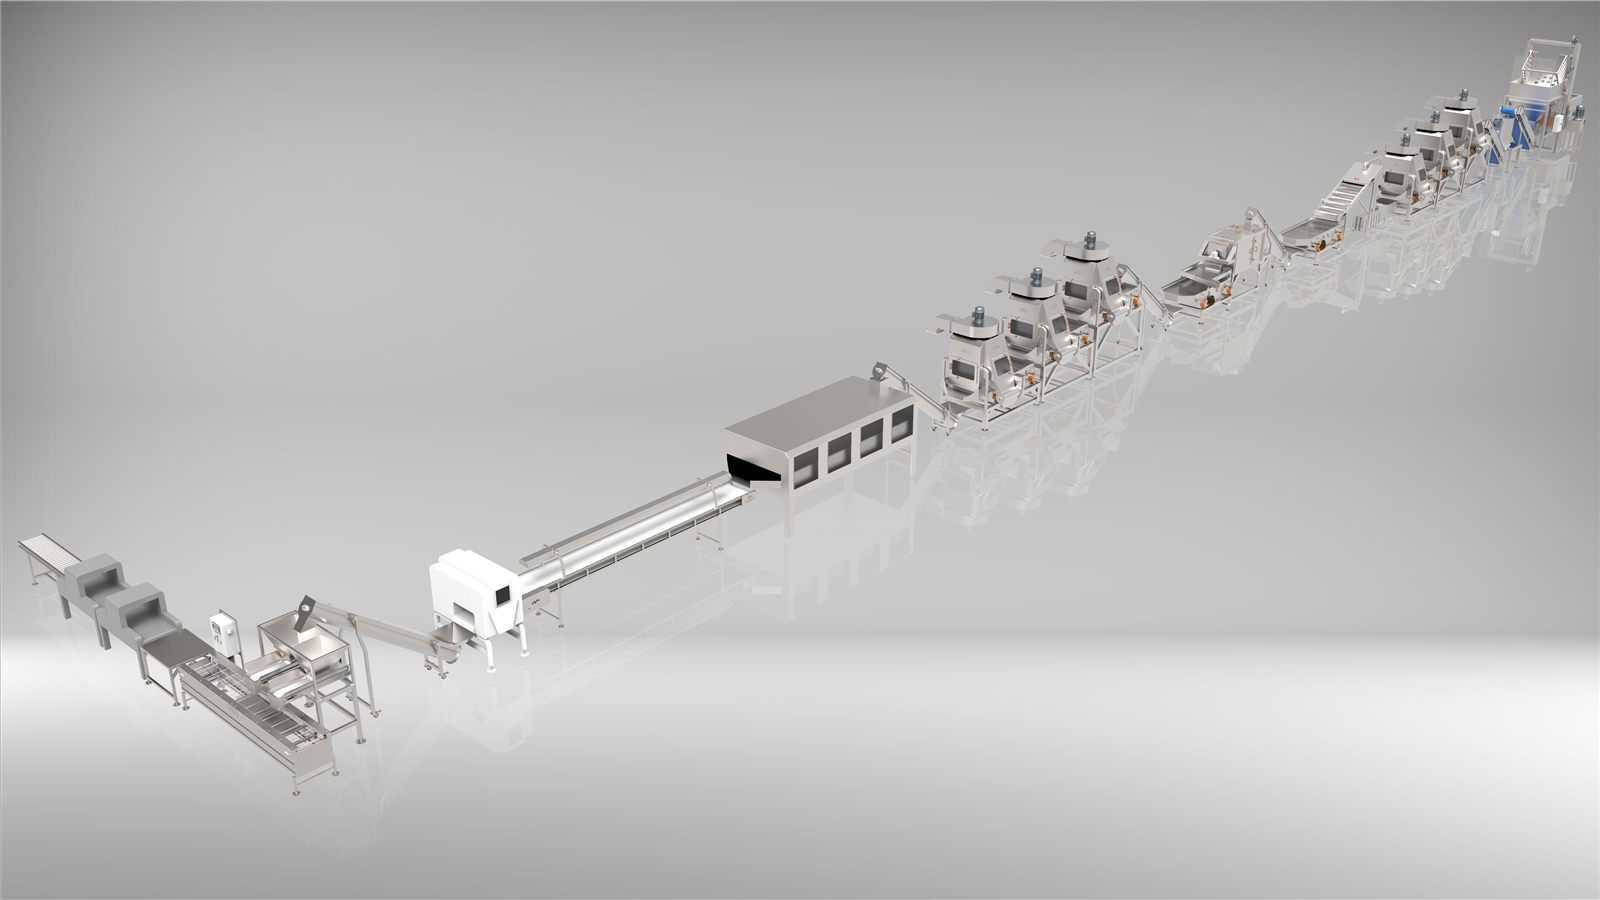
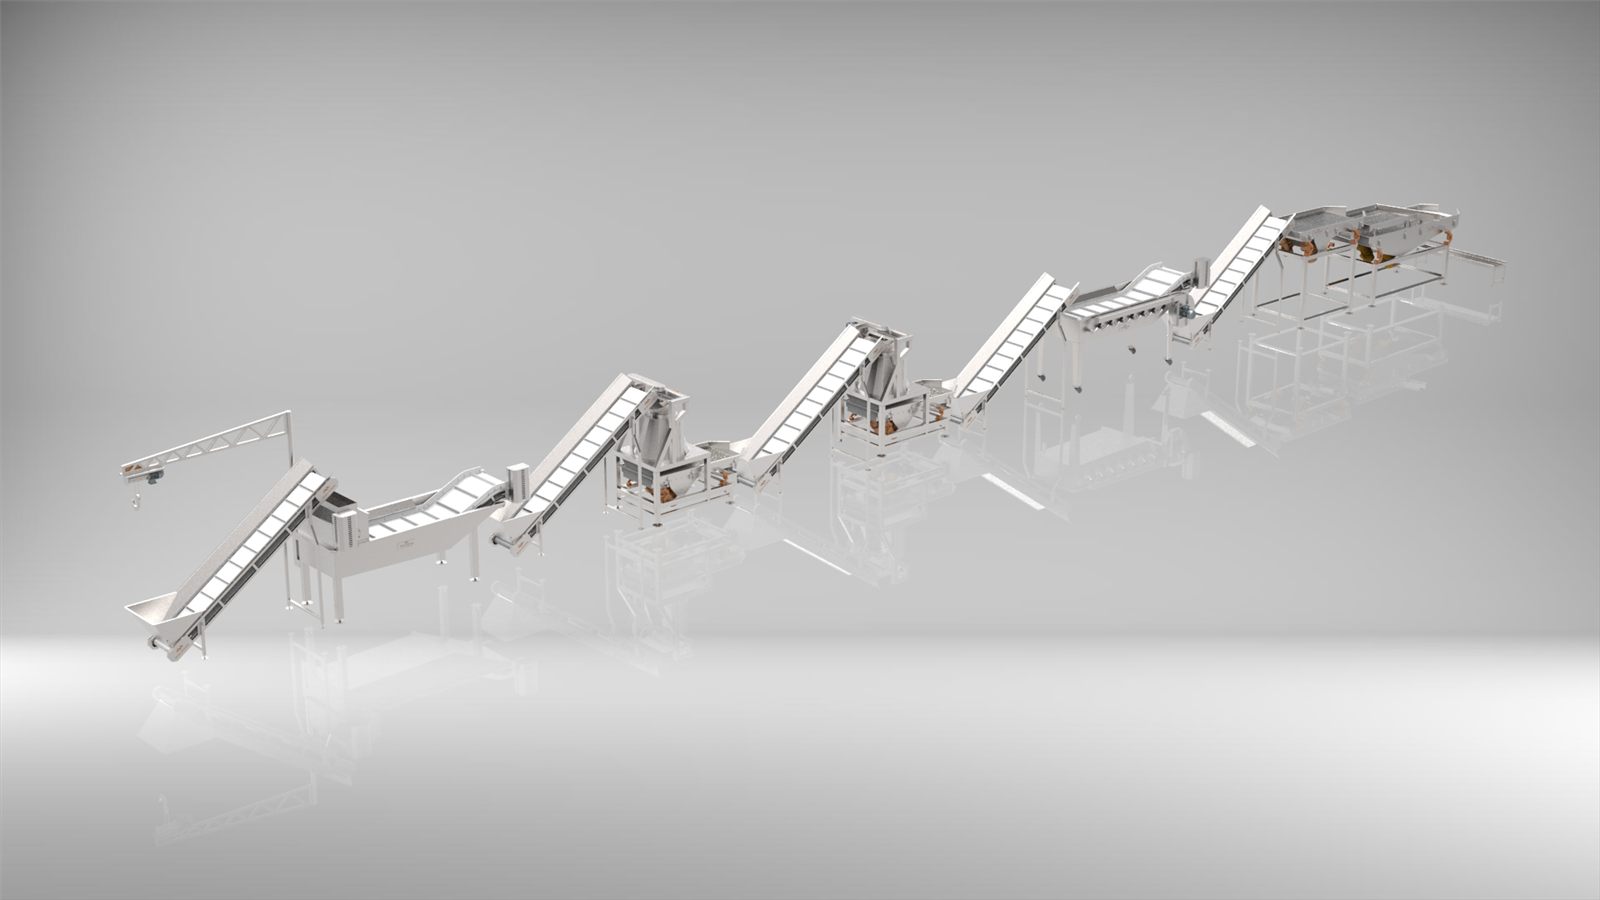
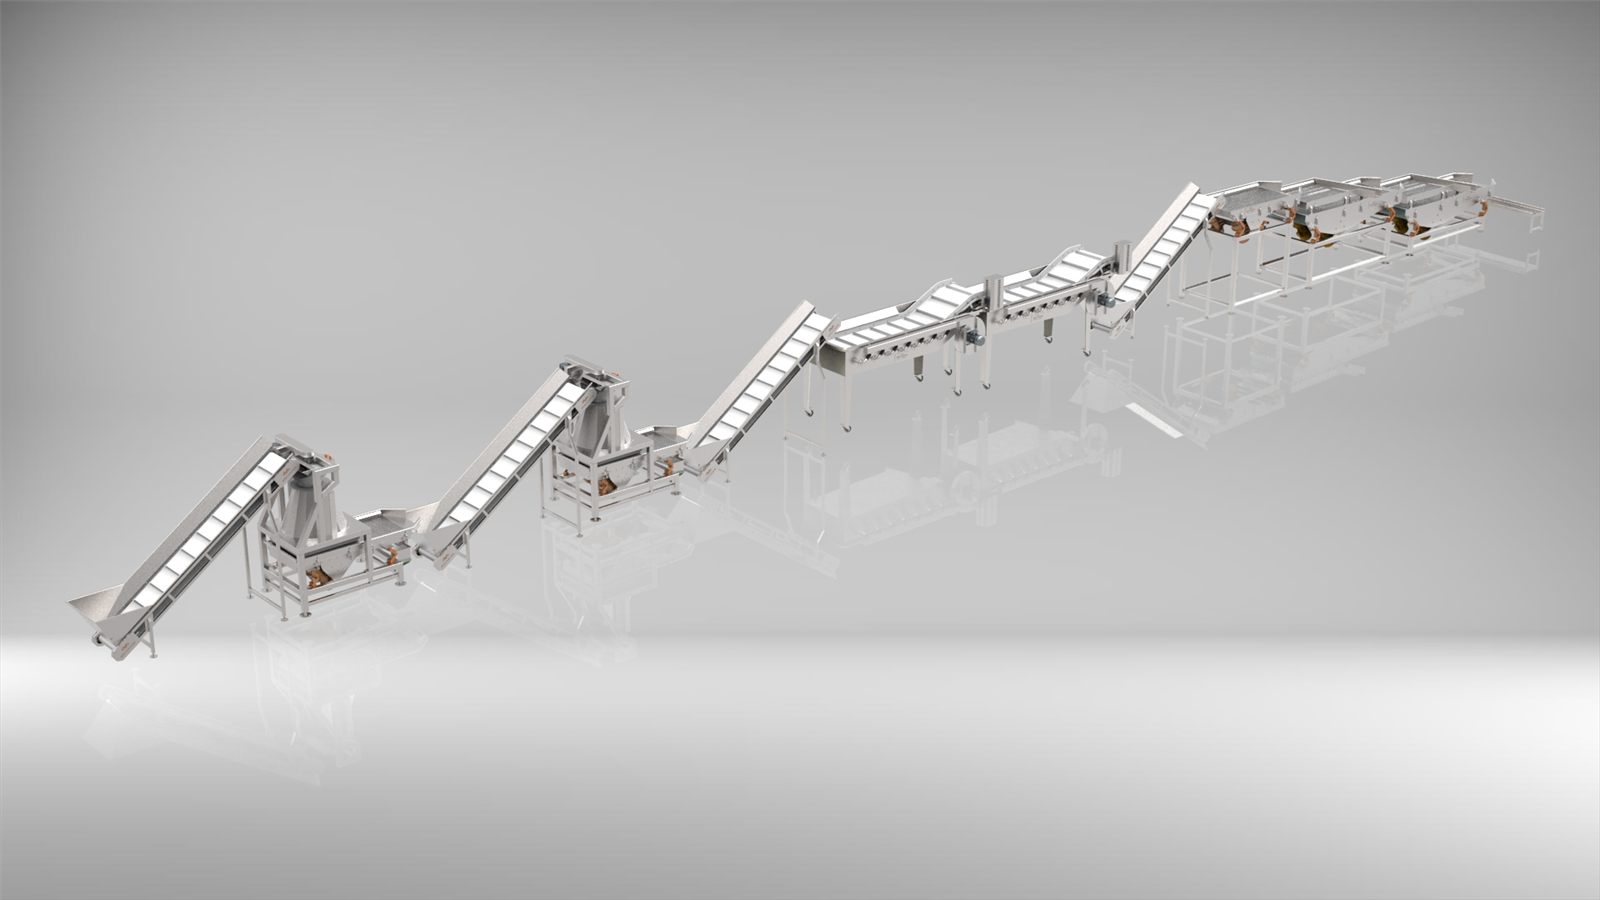
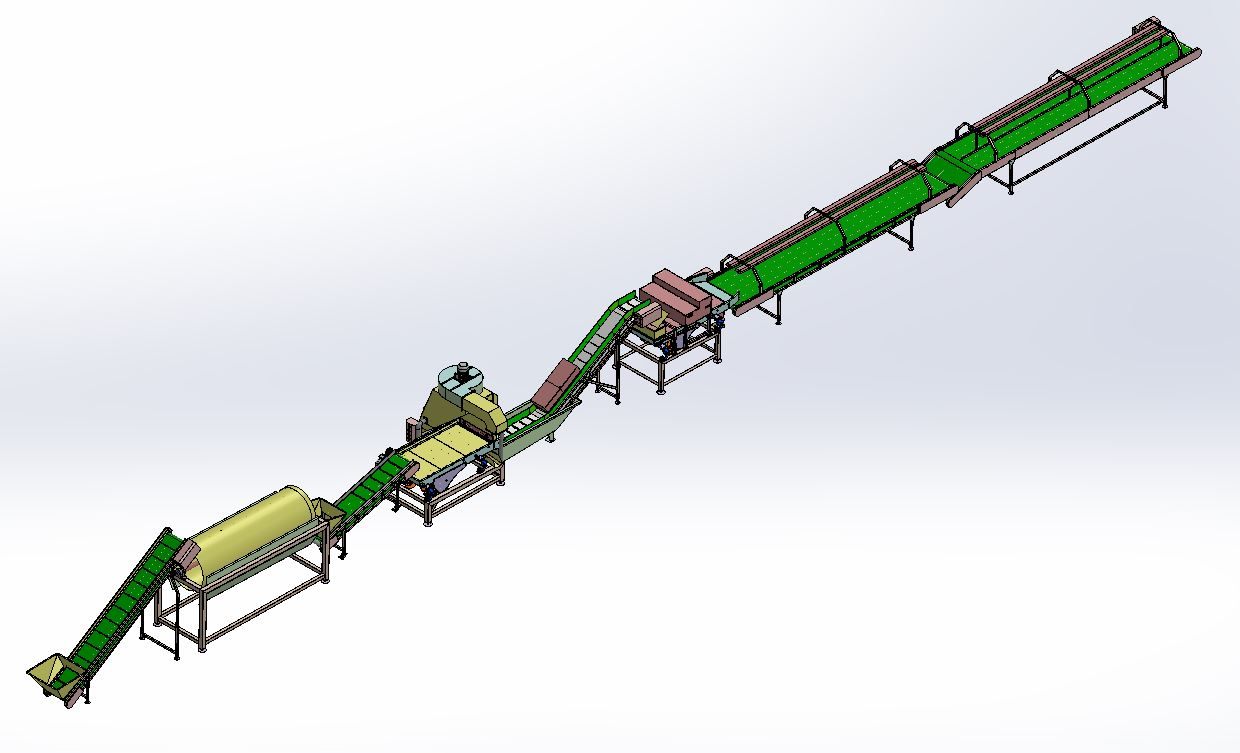
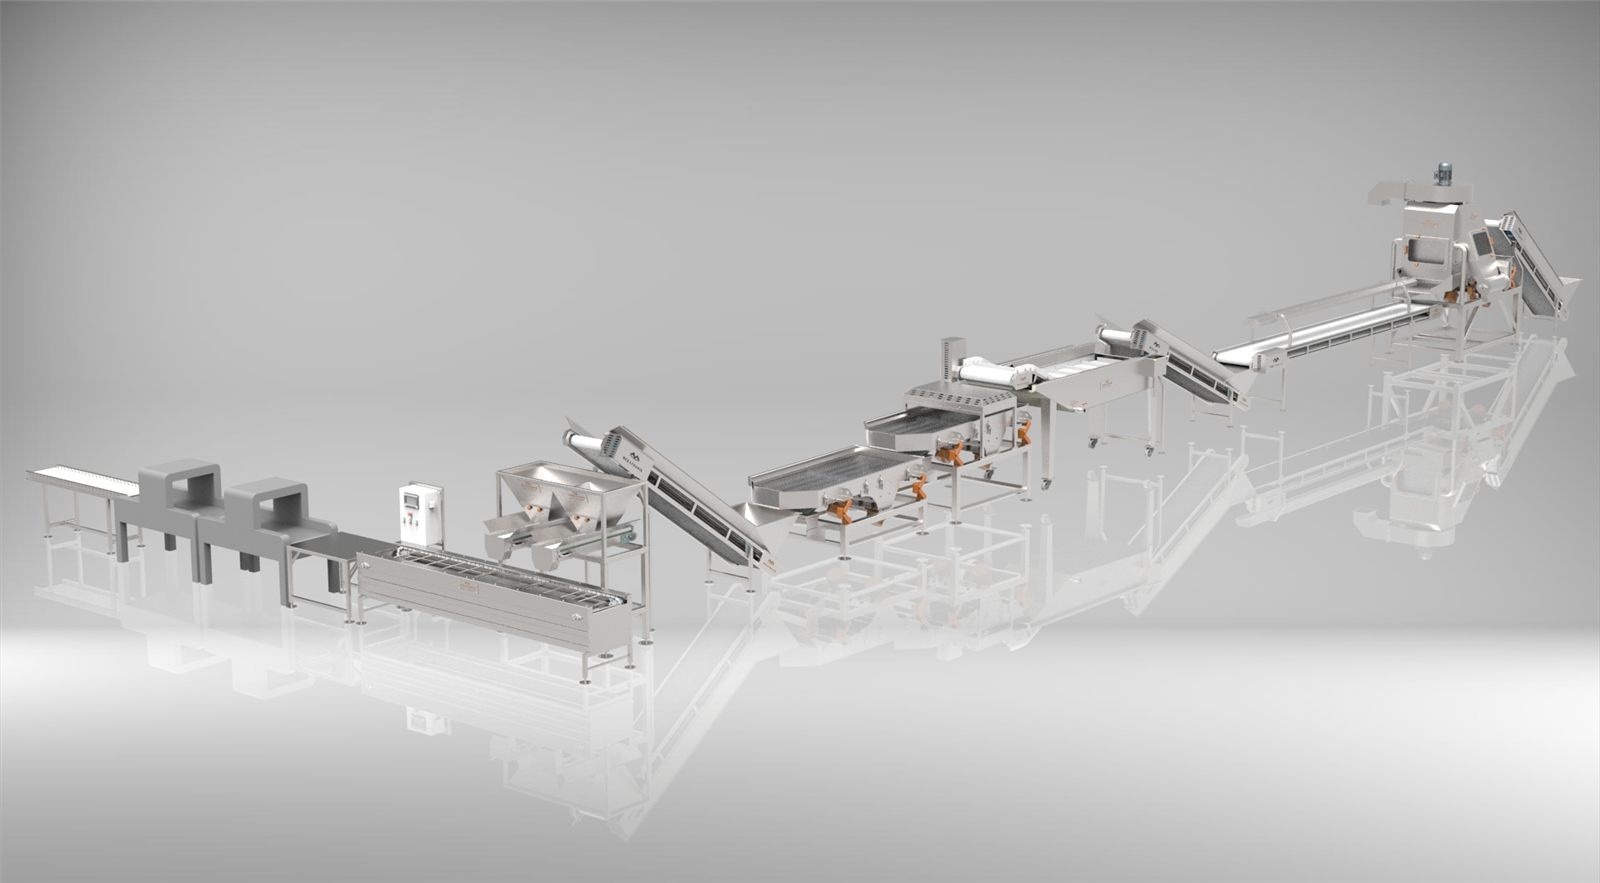
Bunker, kuru üzüm işleme hattında kasa devirme ile konveyör arasındaki beslemeyi düzenler. Buradaki düzen bozulursa yıkama ve ayıklama gibi sonraki istasyonların hepsi aynı düzensizliği taşır. Kapasite projeye özel belirlenir; bunkerin ölçüsü ve hızı hattın toplam akışına göre seçilir.
Sonraki adım: ürününüzün cinsini, topan durumunu ve hedef hat akışını teklif formunda paylaşırsanız bunker ayarı ve hattaki yeri birlikte netleştirilir.