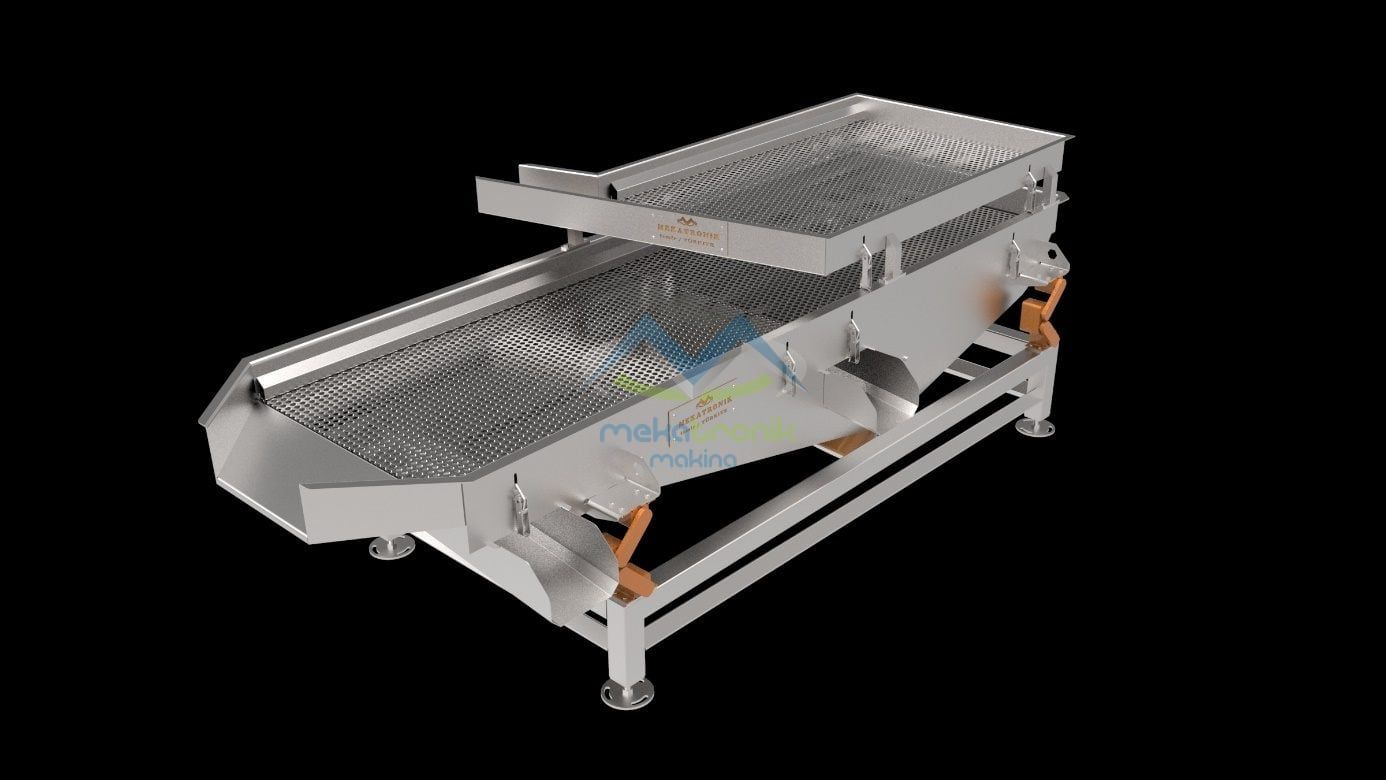
Kuru meyve işleme hattında ürün, boyuna göre ayrılmadan kesim veya paketleme adımına geçmez; karışık boy hem görünümü hem de sonraki makinelerin ayarını bozar. Boyutlandırma sarsağı bu ayrımı çift katlı elek düzeniyle yapan bir vibrasyonlu ekipmandır. Bu yazıda sistemin çalışma mantığını, elek seçimini ve bakım gereksinimlerini anlatıyoruz.
01
Çift katlı elek sistemi nasıl çalışır?
Gövde hafif eğimli bir çerçeve üzerine kurulur ve titreşim motoru veya eksantrik mil tahrikiyle ileri geri sarsılır. Ürün üstteki elek yüzeyine dökülür, titreşimle yüzey boyunca ilerlerken elek gözünden geçebilen parçalar alt kata düşer, geçemeyen büyük parçalar üst elekte kalıp gövdenin ucundaki çıkıştan alınır. İkinci kat farklı göz ölçüsüyle bu işlemi bir kez daha tekrarlar, böylece tek geçişte iki ayrım noktası elde edilir.
Titreşim genliği ve gövde eğimi ürünün elek üzerinde kalma süresini belirler. Kalma süresi kısa olursa ayrım tam olmaz, uzun olursa hat kapasitesi düşer; bu yüzden genlik ve eğim ayarı devreye alma sırasında ürüne göre yapılır.
02
Elek göz ölçüsü boy sınıflarını nasıl belirler?
Üst elek en büyük göz ölçüsüne sahiptir ve yalnızca standart üstü büyüklükteki taneleri veya kümelenmiş parçaları tutar. Alt elek daha küçük göz ölçüsüyle standart altı parçaları ve kırıntıyı ayırır. İki elek arasında kalan orta fraksiyon, hattın hedeflediği satılabilir boy grubudur. Tek geçişte ortaya çıkan tipik çıkışlar şunlardır:
- 01Üst elekte kalan iri boy: genellikle ayrı bir kesim veya ikinci bir eleme hattına yönlendirilir
- 02İki elek arasındaki orta boy: hedef paketleme sınıfı
- 03Alt elekten geçen küçük boy: farklı ürün grubuna veya ikincil değerlendirmeye ayrılır
- 04En alt toplama bölmesinde biriken toz ve kırıntı: üründen ayıklanır
Elek gözü değişimi ürün cinsine ve hedeflenen boy aralığına göre yapılır; kesin göz ölçüsü değerleri projeye özgüdür ve teklif aşamasında ürün numunesiyle birlikte netleşir.
Bazı hatlarda üst elekte kalan iri boy doğrudan atılmaz; ayrı bir kesme istasyonuna yönlendirilip küçük parçalara ayrıldıktan sonra tekrar sisteme sokulur. Bu döngü aynı partiden daha fazla ürünün hedeflenen boy grubuna girmesini sağlar ve fire oranını düşürür.
03
Temas yüzeyleri ve CE uygunluğu
Ürünle temas eden gövde, elek çerçevesi ve besleme oluğu AISI 304 paslanmaz çelikten üretilir; nemli veya asidik ürünlerde ek dayanıklılık gerektiğinde temas yüzeylerinde AISI 316 tercih edilir. Ekipman CE uygunluk gereklilikleri doğrultusunda tasarlanır ve elektrik, titreşim koruma ve erişim güvenliği başlıkları bu kapsamda değerlendirilir.
04
Bakım ve elek değişimi neye dikkat ister?
- 01Elek gerginliği düzenli kontrol edilir; gevşek elek ayrımı bozar ve titreşimi düzensizleştirir
- 02Elek gözü tıkanıklığı için lastik toplu veya fırçalı temizleme sistemleri kullanılır
- 03Titreşim motoru veya eksantrik mil rulmanları periyodik olarak yağlanır ve aşınma açısından izlenir
- 04Elek değişim sıklığı işlenen ürünün aşındırıcılığına ve çalışma saatine göre değişir, sabit bir takvime bağlanmaz
05
Besleme düzenliliği ayrımı nasıl etkiler?
Sarsağa yığın halinde veya düzensiz akışla beslenen ürün, elek yüzeyinde tek katman yerine üst üste binen bir yığın oluşturur; bu durumda alttaki taneler elek gözüyle hiç temas etmeden karşı uca geçebilir ve boy ayrımı doğruluğu düşer. Hat tasarımında sarsağın önüne bir dozajlama bunkeri veya dengeli besleme ünitesi konması, ürünün elek genişliğine yayılmış ince bir tabaka halinde girmesini sağlar ve iki kat elek de kapasitesine uygun şekilde çalışır.
Sarsak gövdesi yay takozları veya lastik izolatörlerle zemine bağlanır; bu montaj titreşimin çevredeki yapıya ve komşu ekipmana aktarılmasını sınırlar. Aynı montaj gövdenin kendi titreşim frekansını korumasına da yardımcı olur, aksi halde zeminden gelen ek sarsıntı elek performansını bozabilir.
06
Hatta hangi noktaya entegre edilir?
Boyutlandırma sarsağı genellikle yıkama sonrası, kesim veya dolum öncesi konumlandırılır; böylece sonraki makineye tek tip boyda ürün girer ve kesim bıçağı ayarı veya dolum tartımı daha tutarlı çalışır. Kuru kayısı boyutlandırma hattında ve kuru incir boyutlandırma hattında bu ekipman aynı mantıkla, ürüne özgü elek ölçüleriyle devreye alınır.
Sonraki adım olarak hattınızdaki ürün tipini ve hedeflediğiniz boy aralığını netleştirip teklif sayfası üzerinden numune bilgisiyle iletmeniz, elek seçiminin doğru yapılmasını sağlar.